塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
佛山市某朔料恢复企业公司综上焦化废水防治大型项目
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
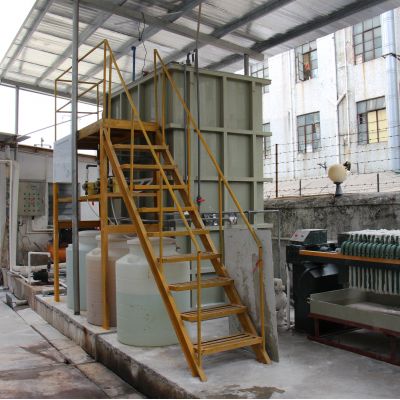
采用“物化预处理+强化生化+智能监控”组合工艺:
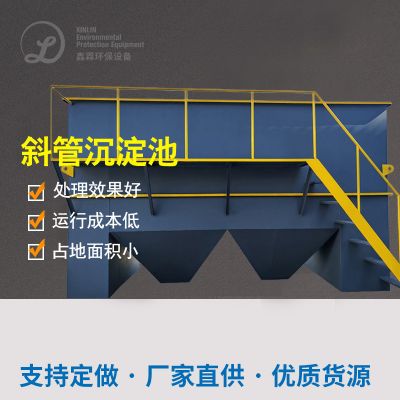
:利用与池可以调节pH至6.5-8.5,混凝土沉淀出的(加药系统铁盐+生石灰粉)消除氢氧化铁与血本属,沉沙池区分大科粒溶物,降底后面生物化学功率。
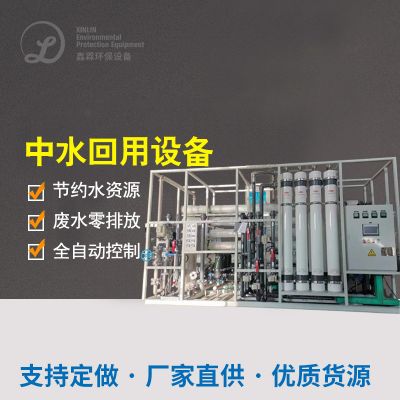
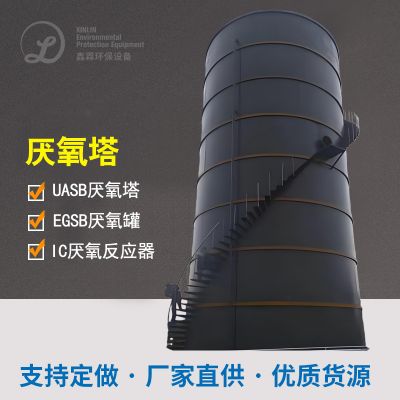
AO-MBR加强生化模式:活性厌氧颗粒污泥法-好氧(AO)加工制作工艺 中,活性厌氧颗粒污泥法段蛋白质水解碱化将大微生物大大分子微生物碳物被分解转换成为小微生物大大分子,好氧段加药耐毒素菌剂(如假单胞菌属)对抗LAS抑制作用;MBR膜微生物影响器混用二沉池,厌氧颗粒污泥浓硫酸浓度(MLSS)保持于8000-10000 mg/L,COD总出掉率≥85%,冒水COD≤100 mg/L。
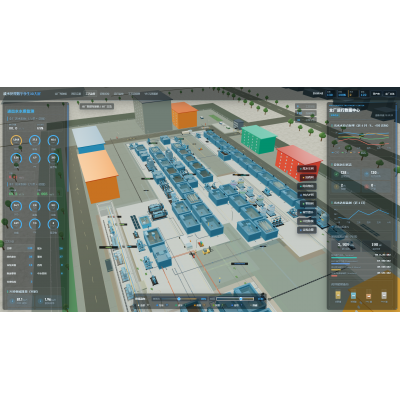
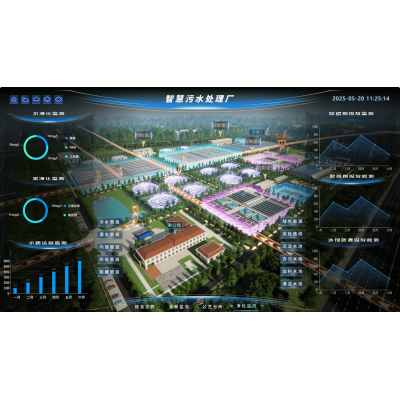
电脑工业自动化监视机体系:的安装pH、DO、ORP一直在线感知器,协同加量泵与水解酸化风机电机,实时视频的调节药液加药量与水解酸化抗弯强度,确保安全机体系稳定可靠运作。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信