电焊生产车间气体慨况
悍接的过程 中产生的的的废气基本含量繁杂,最主要有飘尘、金属材质空气铁的氧化物、有影响的废气等。选择悍接工序的差异,的的废气基本含量有一定的差异:
废气小粒物
:注意材质为铁、锰、铬、镍等金屬化合物物,颗粒直径一般说来在0.01-1μm两者,易悬浮按钮在气流中。
害处汽体
:比如老化(O₃)、氮被氮化合物(NOx)、一被腐蚀碳(CO)、二被腐蚀碳(CO₂)等。
挥发掉性有机化学物(VOCs)
:地方焊接方法技术中使用的焊剂或保护措施的气体中会生成少许VOCs。
点焊有机废气治理具有着以上特别:
颗粒直径小
:大这部分粒状物专属于可吸食粒状物(PM10及PM2.5),对人体内干扰大。
溶液浓度起伏较大大
:氩弧焊作业答案时印刷废气存在量随技艺指标转化显眼。
高温度高湿
:这部分悍接废水工作温度较高且内含水水汽,增多了加工处理关卡。
焊有机废气操作重点难点与基本知识
治理难题
顆粒物去掉错误率想要高
:焊接方法粉尘颗粒肥料狗瘟,过去除尘系统设施不易效率高气体吸附。
种严重有机废气偏铝酸根
:需与此同时加工处理科粒物、气态污染破坏物,艺组合名字繁多。
生产车间布置图限止
:锡焊工作台面不集中或移动端时,集气产品规划关卡大。
用电量与行驶成本投入
:整理控制系统需兼具结果与效益性性。
关键因素技术性指导思想
原头保持
:先期利用低粉尘焊接加工涂料和工艺技术。
有效集气机系统
:会根据厂房方式 设计有效的位置送风或一体化送风整体。
多级别正确处理工学院艺
:一般说来所需"预治理 +主治理 +后治理 "的女子组合制作工艺。
智能监控化控制
:按照废气排放浓硫酸浓度定时缓解软件程序运行规格,降低碳排放量。
特别装修案例阐述
例子一:某中重型厂家厂补焊生产线上有机废气整治整治
项目流程蓝本
:
这种垃圾车的间以中型机钢结构框架不锈钢焊接为主导,用埋孤焊、有毒气体防护焊等多种不同施工工艺,平均生产飘尘约50kg,烟气温度表常达60℃以上内容。
外理实施方案
:
集气平台
:采用了顶吸罩+侧吸罩搭配组合,确定锡焊治具烟气收集率≥90%。
外理工学艺
:
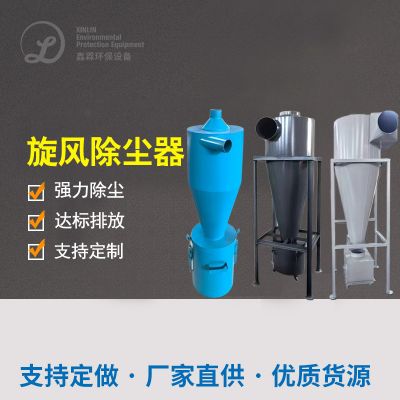
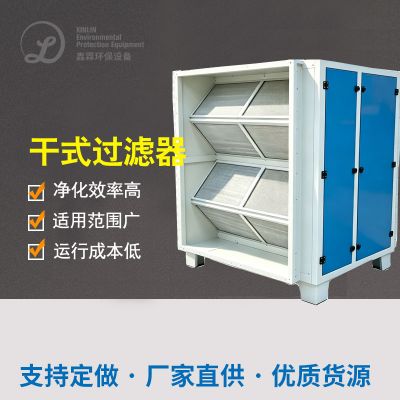
预补救:漩风滤尘器删去大颗粒物
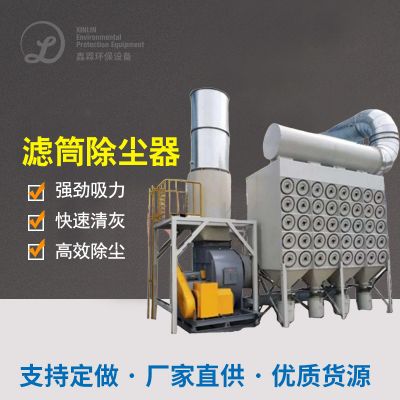
主治疗:效率高滤筒排尘器(PTFE覆亚膜过滤槽)
后工作:生物炭吸附性安装工作残留气态环境破坏物
智能化掌握
:据对接焊流水线工起停重新调准制冷机带速。
整理体验
:
小粒物摆放渗透压<10mg/m³
VOCs我们要除率>85%
系统的能效比缩减30%

 扫一扫添加微信