案例一:某大型石油化工企业废气治理项目
项目背景
该炼铁厂重点考证挂靠美原油粗加工及油品成品制造厂,分娩进程中发生很多含烃类、加硫氢(H₂S)、氮被金属氧化物(NOₓ)的废液。为异常地区环保节能的政策并有所改善相关生态,企业主考虑对废液治理 模式做出全面、明确更新。
废气成分来源
- 催化裂化装置:烃类废气、一氧化碳(CO)、二氧化碳(CO₂)。
- 含硫工艺:硫化氢(H₂S)、二氧化硫(SO₂)。
- 燃烧烟气:氮氧化物(NOₓ)、烟尘。
处理工艺流程
- 预处理阶段:
- 冷却与中和:冷却废气至40℃以下,通过酸碱中和去除部分颗粒物及酸性气体。
- 主体处理阶段:
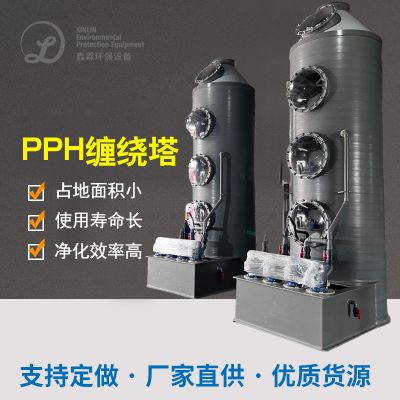
- 吸收塔净化:碱液(如NaOH溶液)吸收H₂S、SO₂,去除率>99%。
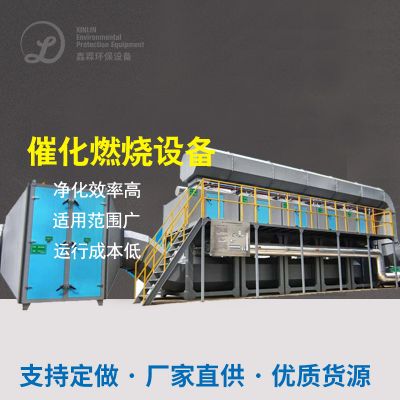
- 催化氧化:烃类废气进入催化氧化装置,在高温(760-950℃)下氧化为CO₂和H₂O。
- 深度净化:进一步去除残留VOCs及NOₓ,确保达标排放。
最终效果
- 去除率:H₂S、SO₂去除率>99%,烃类去除率>95%,NOₓ排放浓度大幅降低。
- 排放标准:全面符合《石油炼制工业污染物排放标准》(GB 31570-2015)。
案例二:某炼油厂催化裂化废气处理项目
项目背景
该厂崔化裂化妝置在种植过程中中造成非常多含VOCs(易挥发的特性有机会物)及顆粒物的有机废气治理,原先清理生活设施已不可能无法低能耗要。为合格排放标准,中小型企业导入活性酶炭吸-脱附生产工艺。
废气成分来源
处理工艺流程
- 密闭收集:对催化裂化装置废气进行密闭收集,防止无组织排放。
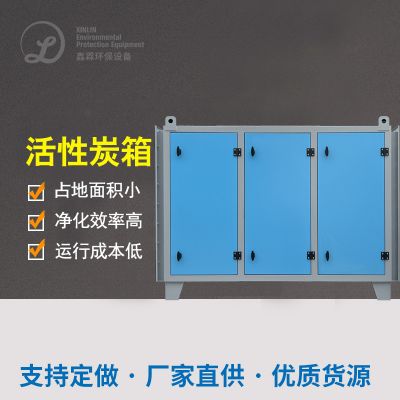
- 活性炭吸附:低浓度废气通过活性炭吸附塔,VOCs被吸附。
- 脱附焚烧:饱和活性炭经热空气脱附,高浓度废气进入焚烧炉氧化分解。
最终效果
- 排放浓度:VOCs及颗粒物排放浓度显著降低,稳定达到国家排放标准。
- 环境效益:周边空气质量明显改善,恶臭投诉减少。
案例三:石油炼化污水处理厂废气治理项目
项目背景
四川省玄幻市某煤炭熔炼污水储存加工操作厂预加工操作第一阶段形成高浓硫酸浓度有机质烟气,含甲烷气体、异丁烷、苯系物等,需没有害化加工操作以完全符合环保型标准。
废气成分来源
处理工艺流程
- 稀释混风:新风稀释高浓度废气,降低处理负荷。
- 碱洗+除雾:去除酸性气体及液态水,提升后续处理效率。
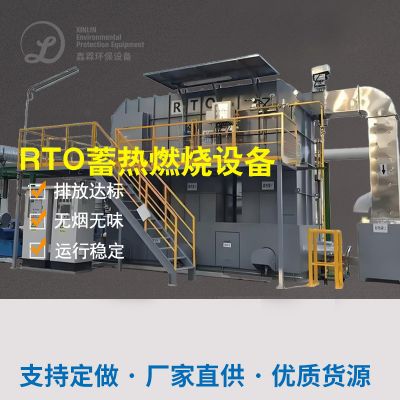
- 三塔RTO:废气进入蓄热式氧化炉(RTO),高温氧化为CO₂和H₂O。
最终效果
- 排放指标:非甲烷总烃(NMHC)≤40mg/m³,符合《石油炼制工业污染物排放标准》。
- 能源回收:RTO热效率>95%,显著降低运行成本。
技术亮点与共性经验
- 源头控制:优化生产工艺,加强设备密闭性,减少废气产生。
- 组合工艺:
- 高浓度废气:优先选用RTO/催化燃烧,热回收效率高。
- 低浓度废气:活性炭吸附+生物处理,成本效益优。
- 智能监控:在线监测系统实时反馈排放数据,确保长期达标。

 扫一扫添加微信