案例一:山东某大型轮胎制造企业废气处理项目
项目背景
该企业公司具体出产全钢子午摩托车轮胎,一年生产能 300 万条,牵涉混炼、挤压、混炼等加工过程。2022 年因江苏省敌方条件《硅橡胶制鑫霖环保工業被污染的物污染物口条件》(DB37/ 2803.2-2019)升极,需求 VOCs 污染物口氨水浓度≤50mg/m³,企业公司多余单调生物炭吸附剂提升装置已没有需要满足需求,需做气体整冶升极处理。
废气成分及来源
- 混炼车间:粉尘(橡胶颗粒、炭黑)、非甲烷总烃(NMHC,来自生胶混炼时的挥发性有机物)、少量苯乙烯;
- 硫化车间:硫化氢(H₂S,硫化剂分解产物)、二氧化硫(SO₂)、多环芳烃(PAHs)、VOCs(如环己烷、甲苯);
- 挤出及成型工序:高温下释放的烯烃类、烷烃类有机废气,伴随少量油烟雾。
处理工艺流程
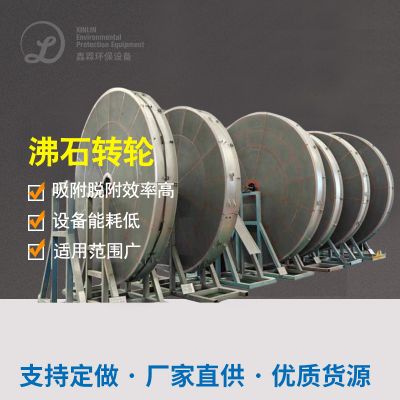
采取 “多级别预处里 + 沸石转轮离心分离原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 + 蓄速热式热水器催化反应挥发(RCO)” 组装艺:
- 预处理:
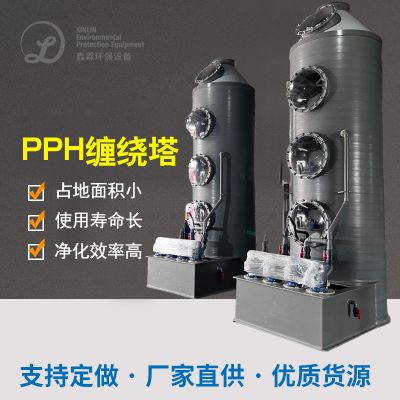
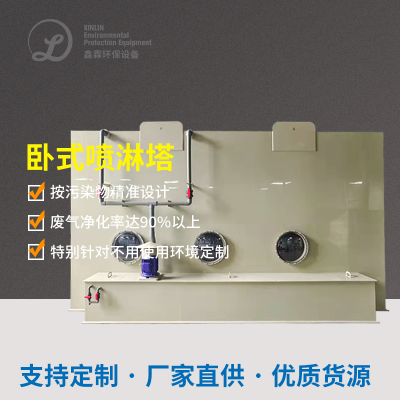
- 混炼车间废气先经脉冲布袋除尘器去除粉尘(效率≥99%),再通过洗涤塔(碱液喷淋)吸收水溶性污染物(如 H₂S、SO₂);
- 硫化及挤出废气直接进入洗涤塔,去除部分酸性气体和油雾。
- 吸附浓缩:
- 预处理后的废气合并进入沸石转轮,VOCs 被吸附富集(浓缩倍数 10-15 倍),洁净气体直接排放,浓缩后高浓度废气进入 RCO 装置。
- 催化燃烧:
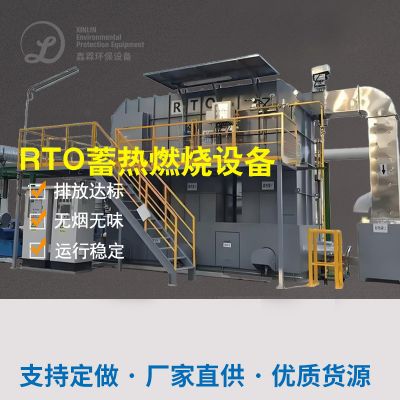
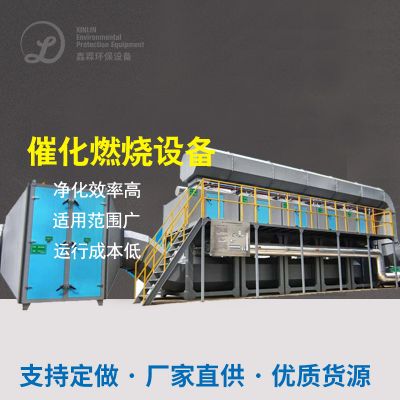
- 浓缩废气加热至 250-350℃,在催化剂作用下分解为 CO₂和 H₂O,燃烧产生的热量通过蓄热体回收,降低能耗。
最终效果
- 粉尘排放浓度:≤10mg/m³(标准要求≤15mg/m³);
- NMHC 排放浓度:≤15mg/m³(去除率 92%),H₂S≤0.1mg/m³(去除率 98%);
- 全年 VOCs 减排量:约 80 吨,完全满足山东省地方标准及环评批复要求。
案例二:广东某橡胶制品有限公司废气治理工程
项目背景
商家以的生产产品胶封圈、减震垫是以,占比中级,原先除理公用设施为 “UV 光解 + 渗透性酶类炭溶解”,但因烟气的成分僵化(含甲醛味道产品),继续运营后渗透性酶类炭溶解使用率增涨,甲醛味道闹事故障 表现,2023 年开始升级改造。
废气成分及来源
- 主要污染物:甲基硫醇、甲硫醚(硫化工序恶臭物质)、二甲苯、环己酮(来自溶剂型胶粘剂使用)、少量粉尘;
- 废气特点:气量小(5000m³/h)、浓度低(NMHC 约 200mg/m³),但恶臭感官强度高。
处理工艺流程
用到 “碱洗喷淋泵 + 动物滴滤塔 + 几丁质酶炭吸出箱” 女子组合加工(重视浓度计算公式值、微溶于水或可动物化学降解的污染源物):
- 碱洗喷淋:去除酸性气体(如 H₂S)和部分水溶性有机物,同时降温、除尘;
- 生物滴滤塔:填料层附着微生物菌群,通过生物降解去除甲基硫醇、甲硫醚等恶臭物质(停留时间≥30 秒);
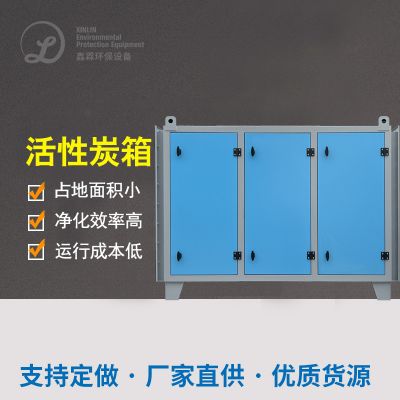
- 活性炭吸附:深度吸附残留 VOCs,确保达标排放。
最终效果
- 恶臭污染物:无量纲臭气浓度从 800(改造前)降至 20 以下(GB 14554-93 二级标准);
- NMHC 排放浓度:≤25mg/m³(去除率 87.5%),二甲苯≤5mg/m³;
- 周边居民投诉量下降 90%,实现 “除臭 + 达标” 双重目标。
案例三:河北某再生橡胶厂废气综合处理项目
项目背景
回收并利用塑胶产量以费旧外胎为制造原材料,经粉碎、脱硝、治炼等繁琐流程,有机废气物含海量有害气体、塑炼氢、二塑炼碳(CS₂)及渣油类物质,原来容易水喷淋清洗场地设施没法做到《回收并利用成本回收并利用服务行业环境破坏调节方法规范了》让,2021 年颁布提标改进。
废气成分及来源
- 破碎工序:橡胶粉尘(粒径≤10μm,易形成 PM10 污染);
- 脱硫及精炼工序:高温下释放 H₂S、CS₂、苯并 [a] 芘(PAHs,致癌物质)、沥青烟(焦油雾)。
处理工艺流程
采取 “飓风抑尘 + 静电能除油雾 + 催化活性碳吸收 + 等亚铁离子体静化” 组合成工艺技术(真对高粉层、含煤焦油的麻烦工业废气):
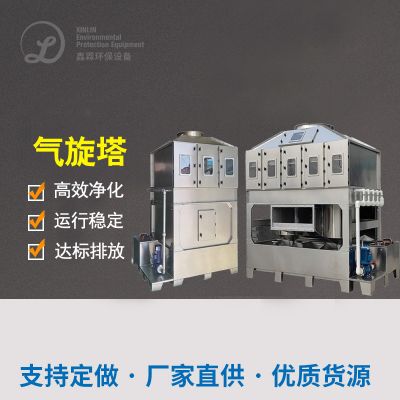
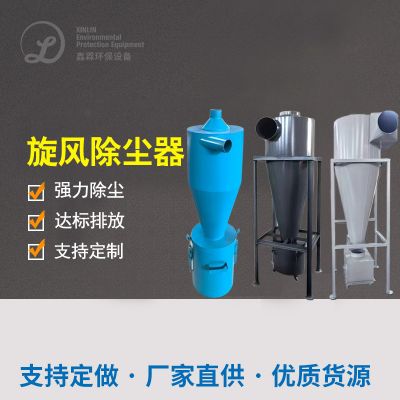
- 旋风除尘:去除大颗粒粉尘(效率≥80%);
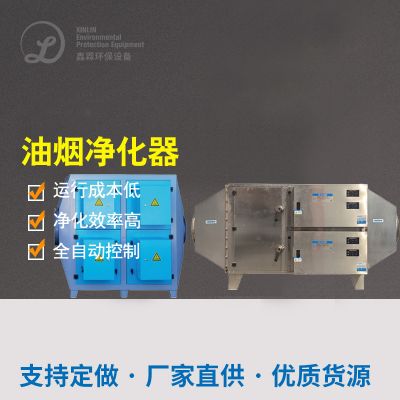
- 静电除油雾:通过高压电场捕获焦油雾和细小粉尘(去除率≥95%);
- 等离子体 + 活性炭:利用等离子体破碎大分子有机物(如 CS₂、PAHs),再经活性炭吸附残留污染物。
最终效果
- 粉尘排放浓度:≤12mg/m³(标准≤15mg/m³);
- H₂S 排放浓度:≤0.3mg/m³(去除率 95%),CS₂≤5mg/m³;
- 苯并 [a] 芘未检出(低于 0.3μg/m³ 的检测限值),焦油雾去除率达 98%,满足《大气污染物综合排放标准》(GB 16297-1996)。
技术总结与适用场景
- 大型轮胎厂:废气量大、成分复杂,优先采用 “预处理 + 吸附浓缩 + RCO/RTO” 工艺,确保高效去除 VOCs 和恶臭物质;
- 中小型制品厂:低浓度、恶臭突出时,可选用 “喷淋 + 生物处理 + 活性炭”,成本较低且针对性强;
- 再生橡胶厂:需重点处理粉尘、焦油和有毒有害成分(如 PAHs),预处理环节(除尘、除油)至关重要。
橡胶制品厂的废气管理需综合制造加工过程流程、被污渍性能及部位规范标准,按照 “分质操作 + 整合加工过程” 建立达到标准摆放和气味操纵,另外充分考虑经济发展性与安全性。

 扫一扫添加微信